 +86-563-4308666


 Eng

Minden csiszológolyó hőkezelési történetet hordoz magában, még azok is, amelyek egyformán érkeznek az udvarra. Két golyó ugyanazt a kémiát használja, ugyanabból a formából jön ki, és mégis teljesen másképp viselkedik egy malomban: az egyik teljes hadjáratot fut le, a másik pedig néhány héten belül széthullik. A különbséget leggyakrabban a fűtési görbébe, a hűtési sebességbe és a temperálási ablakba írják be.
Az alábbiakban egy gyakorlati séta következik az őrlési golyók hőkezelési folyamatán, miközben azt minden nap futtatjuk, az ausztenitizálástól egészen az ellenőrzésig, amely megmondja, hogy egy tétel valóban ép-e.
Miért a hőkezelés határozza meg a labda teljesítményét?
Öntsön egy magas krómgolyót, és hagyja kihűlni a formában, és ami kijön, az egy meglehetősen nyugtalan fémdarab. A mátrix a megmaradt ausztenit mellett a martenzitet tartja, eutektikus karbidok hálózata köré csavarva, amely a króm- és széntartalomtól függően változik. A visszatartott ausztenit a bajkeverő. Puha, metastabil, és amint a golyó elkezd becsapódni egy malomban, a helyén folyamatosan martenzitté alakul, megváltoztatja a felületi réteg térfogatát, és kinyitja az ajtót a repedések és törések előtt.
A hőkezelés célja az átalakulás szándékosan, ellenőrzött körülmények között történő befejezése, ahelyett, hogy a malom véletlenszerűen végezné el. Három dolog egyensúlyban van egyszerre:
- Keménység : kopófelület, amely ellenáll az érc, klinker vagy salak által okozott kopásnak.
- Keménység : a mag azon képessége, hogy repedés nélkül elnyeli az ismétlődő ütéseket.
- Szerkezeti stabilitás : a keményfém eloszlás és a visszatartott ausztenit határokon belül marad, így a golyó ugyanúgy viselkedik a 60. napon, mint az első napon.
A golyók köszörülésének hőkezelési folyamatának fő szakaszai
Szinte minden öntött vagy hamisított adathordozóhoz használt ütemterv három összekapcsolt szakaszként olvasható, a negyedik ellenőrzési szakasz pedig lezárja a hurkot.
Fűtés és ausztenitizálás
Az ausztenitizálás két feladatot lát el: feloldja a másodlagos karbid egy részét, és szenet tesz oldatba, így a kioltásnak van mit dolgoznia. Ennek a szakasznak a rohanása az egyik leggyakoribb hiba, amit tapasztalunk. Lépésenként melegítünk, 600-650°C körüli előmelegítéssel, hogy kiegyenlítsük a vastagsági hőmérsékletet, majd rámpával az ausztenitesítő tartáshoz, amely a magas krómminőségeknél jellemzően 980°C és 1050°C közé esik.
A tartási idő jobban követi a szakasz méretét és a kemence terhelését, mint egy rögzített óra. A működőképes műhely kezdőpontja nagyjából 1-1,5 perc átmérőmilliméterenként, de a valós számot az egyes tételek első darabjainak keménységével és mikroszerkezetével kell megerősíteni, nem pedig feltételezni.
Kioltás
Kioltás is where hardness is actually made. The ball has to cool fast enough to miss the pearlite nose and drive austenite to martensite, yet not so fast that the surface tears itself apart under thermal and transformation stress. High chrome cast balls are often quenched with forced air or an air-oil combination, while smaller sizes can take oil or polymer. Forged balls come off the press hot and are commonly quenched by water spray, polymer or oil, then tempered without being allowed to cool fully to room temperature first.
Temperálás
Temperálás is not a formality. Its first job is stress relief, because a freshly quenched ball is full of internal tension and will crack on its own if left sitting. Its second job is to bring retained austenite down to a working level and let fine secondary carbides precipitate, which at the right temperature can even nudge hardness upward.
Magas krómú golyók esetén az ablak általában 200°C és 350°C között van, átmérőtől függően négy-nyolc óra tartási idővel, majd lassú hűtéssel. Körülbelül 200 °C alatti temperálás túl sok instabil ausztenitet hagy maga után; Ha jóval 400°C fölé tolja a hőmérsékletet, akkor elkezdi kereskedni a keménység, amiért a kioltás során fizetett.
| Színpad | Tipikus hőmérséklet | Fő cél | Amit nézünk |
|---|---|---|---|
| Előmelegítés | 600-650°C | Vastagságig egyenletes hőmérséklet | Emelkedési sebesség, hősokk |
| Ausztenitesítő | 980–1050°C (magas króm) | Oldja fel a karbidokat, telítse az ausztenitet | Tartsa az időt az átmérővel szemben |
| Kioltás | 880-950 °C-ra a tápközegbe | Ausztenitből martenzitet alakítsunk ki | Lehűlési görbe, repedésveszély |
| Temperálás | 200-350°C | Oldja a feszültséget, szabályozza a megmaradt ausztenitet | Tartási idő, keménységi válasz |
A folyamat egyeztetése a labda típusával
Ugyanez a három szakasz érvényes az egész családra, de a számok jelentősen elmozdulnak, ha megváltoztatod az anyagot és a formázási útvonalat.
Krómötvözet öntött golyók
A kémia meghatározza a plafont. A 10% vagy több krómtartalmú magas króm golyó és a megfelelő szénegyensúly elérheti a Rockwell C skálán a magas 50-es és az alacsony 60-as értékeket egy jól futtatott kioltás és temperálás után. A közepes króm és az alacsony króm minőségek egyszerűen nem bírják a keményfém térfogatot, így a görbék gyakran leegyszerűsödnek a normalizálás vagy a könnyű kioltás és temperálás irányába, és a vásárlási elvárásoknak a kohászatot kell követniük, nem pedig a katalógus címét.
A sajátunk magas krómozott csiszológolyók e logika szerint kezelik, és a görbét tételenként konzisztensnek tartják, hogy a malom teljesítménye ne sodorjon.
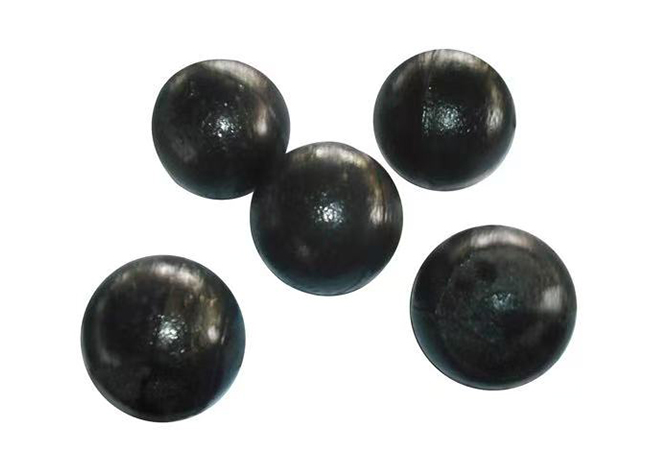 Magas krómötvözet öntött csiszológolyók Magas krómozott ZQCr12 öntött anyag ≥58 HRC felületi keménységgel, φ6,35 és φ120 mm közötti átmérőben a kopásálló csiszoláshoz. Termék megtekintése →
Kovácsolt csiszológolyók
A kovácsolt golyók hengerelt rúdként kezdődnek, méretre vágják, indukciós melegítéssel, kovácsolással, majd on-line kioltással kezdik. A folyamat inkább folyamatos, mint szakaszos, és a leggyakrabban változó paraméter a kioltás-indítási hőmérséklet. Ha a rúd túlságosan lehűl a prés és az oltógyűrű között, a keménység csökken, és a golyó lágy héjat kap, amely gyorsan kopik a malomban. A temperálás azonnal következik, továbbra is a magban lévő maradék hő felhasználásával a ciklus lerövidítésére.
 Precíziósan kovácsolt csiszológolyók golyósmalmok számára Precíziós kovácsolt közeg bányászati, cement- és áramfejlesztő golyósmalmokhoz, φ6,35–φ120 mm-es méretben, kiegyensúlyozott keménységgel és szívóssággal. Termék megtekintése →
Az oltóközeg és a hűtési görbe kiválasztása
A hűtés mértéke egy tárcsa, nem pedig egy kapcsoló, és a helyes beállítás az, amely egy teljesen martenzites magot hoz létre a tétel legnagyobb golyójában, miközben a legkisebb sértetlen marad. A közönséges média, durva súlyossági sorrendben:
- Víz : nagy súlyosságú, alacsony költségű, leginkább repedésveszélyes; praktikus a kis átmérőjű sima karbon kovácsolt golyókhoz.
- Sóoldat vagy maró oldatok : még súlyosabb és hajlamos az egyenetlen filmtörésre; ritkán használják öntött krómhordozókhoz.
- Olaj : lassabb és biztonságosabb, szabványos választás ötvözött kovácsolt golyókhoz, ahol a torzítás számít, bár a tűz- és füstkezelést kezelni kell.
- Polimer : a koncentráció a víz és az olaj közé állítható, népszerű a kovácsolt ötvözet golyóknál, valódi repedésveszélyes.
- Kényszerlevegő vagy levegő-olaj : gyengéd, jól illeszkedik a magas krómozott öntött golyókhoz, amelyek edzhetősége már nagyvonalú.
Az agitáció éppúgy számít, mint maga a közeg. Az állótartály lágy foltokat és szórt keménységi értékeket produkál, függetlenül attól, hogy milyen jó a kioltó kémia.
Mi történik rosszul, és hogyan jelennek meg a tünetek
A legtöbb hőkezelési hiba egyértelműen jelzi magát, ha tudja, mit kell keresnie. Néhány minta, amelyet leggyakrabban diagnosztizálunk:
- Repedés a kioltás után , általában hosszanti vagy belső: túl erős hűtés, vagy túl hosszú rés a temperáló kemence előtt.
- Soft shell vagy soft core : ausztenitizálási hőmérséklet vagy túl alacsonyan tartás, vagy a labda a kioltási indítási ablak alá hűlt.
- Keménység scatter across a batch : a kemence egyenetlen töltése, inkonzisztens légkör vagy rossz oltási keverés.
- Idő előtti repedés üzem közben : a visszatartott ausztenit túl magas maradt, mert a temperálás túl hideg vagy túl rövid volt.
- Magas törési arány : a szívósság rovására hajszolt keménység, vagy a keményedés során túl durván hagyott keményfém hálózat.
Ellenőrzések, amelyek bizonyítják, hogy a görbe működött
A teszteredményeknek csak akkor van jelentősége, ha következetesen veszik őket. A temperálás utáni rutinunk így néz ki:
- Keménység survey : leolvasás több ponton a felület körül és a metszett golyók magjában, a mintavétel a telken keresztül, nem pedig egy kényelmes sarokból.
- Keménység gradient : egy profil a sugáron keresztül, amely megmutatja, hogy a kioltás valóban elérte-e a középpontot.
- Ütésvizsgálat : ismételt leejtések rögzített magasságból egy golyómintán, ami a repedés első jelét észleli.
- Mikrostruktúra áttekintés : karbid alakja és eloszlása, plusz a visszatartott ausztenit becsült mennyisége, amelyet általában nagyjából 10-15% alatt tartanak magas krómtartalmú közegeknél.
- Mezőtörés nyomon követése : a leglassabb, de a legőszintébb mutató, amelyet malmonként és labdatételenként rögzítettek a kampány során.
A hőkezelés egy rendszer, nem egy lépés
A görbe csak annyira jó, mint a kemence, amelyen fut, és a kemence csak annyira, amennyire az anyag bemegy. Ezért a hőkezelést egy láncszemként kezeljük, amely az ötvözet beszerzésével kezdődik és egy malompróbával végződik. A partneregyetemekkel közösen működtetett tartományi acélgolyókkal és csiszolóközegekkel foglalkozó kutatóintézetünk ideje nagy részét pontosan ilyen görbefejlesztéssel tölti, és az eredmények egyenesen visszakerülnek a műhelybe.
A folyamatot ellenőrizhetővé is tartjuk: ISO 9001-es eljárások, teljes folyamatellenőrzés a beérkező nyersanyagtól a kiszállításig, valamint egy 25 mérnökből és 32 szakemberből álló műszaki csapat, amely egy 60 000 négyzetméteres üzemet támogat 50 000 tonna éves kapacitással. Bővebben olvashatsz róla céges hátterünk ha szeretné a hosszabb változatot.
Ha egy malom gyorsabban rágja át a médiát, mint kellene, a válasz általában a görbében, nem pedig a számlában található. Küldje el nekünk a munkakörülményeket, a golyó átmérőjét, az előtolás keménységét és a marási sebességet, és megbeszéljük, melyik szakasz a felelős, és mit kell változtatni. Ez a beszélgetés nem kerül semmibe, és gyakran ez a leggyorsabb út az alacsonyabb földtonnánkénti költséghez.


